
- Maison
- Bandes adhésives
- Étiquette auto-adhésive
- Solutions
- À propos de nous
- Nouvelles et perspicacité
- Ressources
- Contactez-nous


Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-09-21 origine:Propulsé


Les défauts d’étiquette, qu’ils se décollent, s’affaissent ou forment des bulles, sont rarement simplement un défaut esthétique. Cela représente un risque sérieux pour la conformité des emballages et une menace directe pour l’intégrité de la marque. Lorsque les consommateurs constatent un emballage détérioré, ils remettent souvent en question la qualité du produit qu’il contient. La sélection d’une étiquette autocollante fiable nécessite un équilibre minutieux. Vous devez comparer la flexibilité du substrat et la composition chimique des adhésifs. De plus, les propriétés physiques de votre surface d’application dictent entièrement ce choix.
Naviguer dans ces variables nécessite un cadre d’évaluation robuste. S"appuyer sur des conjectures entraîne souvent des rappels coûteux et des retards de production. Ce guide explique comment adapter de manière fiable les matériaux d"étiquettes à des types de surfaces et à des conditions environnementales spécifiques. Vous apprendrez la physique derrière l"adhésion, l"impact de l"énergie de surface sur la propagation de la colle et l"importance de la flexibilité des conteneurs. En comprenant ces principes fondamentaux, vous pouvez garantir une application transparente et des performances durables.
L’application d’un mauvais matériau d’étiquette sur un produit crée des effets d’entraînement immédiats tout au long de votre chaîne d’approvisionnement. Lorsque les matériaux entrent en conflit, les coûts opérationnels montent en flèche. Vous êtes confronté à des retouches coûteuses, à un réétiquetage manuel et à des calendriers de production perturbés. L’illisibilité des codes-barres constitue un autre risque majeur. Si une étiquette se froisse ou fait des bulles sur un code-barres, les scanners logistiques automatisés ne peuvent pas la lire. Cela entraîne des expéditions rejetées et des rétrofacturations des fournisseurs.
Au-delà de la logistique, les étiquettes endommagées nuisent à la perception de la marque. Une bouteille de lotion haut de gamme perd de son attrait lorsque les coins de l"étiquette se soulèvent sur les étagères des magasins. Les consommateurs associent directement la qualité de l’emballage à la qualité du produit. Une étiquette défectueuse suggère un produit bon marché ou compromis à l’intérieur.
L’établissement de critères de réussite clairs évite ces problèmes. Une demande de label réussie répond à trois critères spécifiques. Premièrement, il ne présente aucune portance des bords après une période de durcissement de 72 heures. Deuxièmement, il maintient une adhérence permanente dans des conditions normales d’utilisation. (Si votre produit nécessite une étiquette amovible, celle-ci doit se décoller proprement sans laisser de résidu collant). Troisièmement, l’étiquette doit faciliter une distribution mécanique transparente. Les machines applicatrices à grande vitesse exigent une tension constante du revêtement et un débit d’adhésif approprié.
De nombreuses équipes d’approvisionnement tombent dans un piège commun. Ils supposent qu’il existe un « adhésif universel ». Ils achètent une étiquette standard et l’appliquent sur les bocaux en verre, le carton ondulé recyclé et les plastiques traités. Cette hypothèse constitue un énorme facteur de risque. Différentes surfaces possèdent des profils microscopiques et des propriétés chimiques totalement différents. Une forte adhérence sur le verre échoue souvent complètement sur un récipient en plastique texturé. Vous devez adapter vos choix de matériaux à l"environnement d"application spécifique.
Pour choisir correctement, vous devez comprendre l"interaction physique entre l"adhésif et le récipient. Nous évaluons les surfaces selon trois dimensions principales : l"énergie de surface, la texture de la surface et la flexibilité du conteneur.
L"énergie de surface détermine la capacité d"un adhésif à se propager (ou à « mouiller ») sur un matériau. Nous divisons les matériaux en catégories à haute énergie de surface (HSE) et à faible énergie de surface (LSE).
Les matériaux HSE agissent comme un aimant pour les adhésifs. Le verre, l"aluminium et le polycarbonate font partie de ce groupe. Grâce à leur énergie de surface élevée, l"adhésif liquide s"écoule facilement sur la surface. Cela crée un lien étroit et immédiat. Vous pouvez généralement utiliser des adhésifs acryliques standards sur les surfaces HSE sans problème.
Les matériaux LSE présentent un défi beaucoup plus difficile. Les plastiques en polyéthylène haute densité (HDPE) et en polyéthylène basse densité (LDPE) sont des surfaces LSE notoires. Ils repoussent activement les liquides. Si vous utilisez ici un adhésif standard, il perlera au lieu de s"étaler à plat. Pour les plastiques LSE, vous devez spécifier des adhésifs spécialisés et agressifs. Des adhésifs à base de caoutchouc ou des acryliques hautement modifiés sont généralement nécessaires pour garantir une liaison durable.
La texture détermine la zone de contact réelle entre l"étiquette et le conteneur. Les surfaces lisses, comme le verre poli ou les bouteilles PET standard, maximisent le contact adhésif. L"adhésif touche 100 % de la zone cible, ne nécessitant qu"une fine couche standard.
Les surfaces rugueuses ou poreuses se comportent différemment. Le bois, le verre dépoli et le carton recyclé présentent des pics et des vallées microscopiques. Une couche adhésive standard ne touche que les sommets élevés, laissant des espaces d"air en dessous. Ce lien faible échoue facilement. Pour conquérir les textures rugueuses, vous avez besoin d’une couche adhésive plus épaisse. Un poids de couche plus élevé remplit les vallées microscopiques, verrouillant ainsi l"étiquette solidement en place.
La forme et la rigidité de votre conteneur limitent strictement vos options matérielles. Déterminez si vous étiquetez un pot en verre rigide, un tube de baume à lèvres bien incurvé ou une bouteille de shampoing compressible.
Lorsque vous appliquez une étiquette sur une surface incurvée ou flexible, le matériau de l"étiquette souhaite naturellement revenir à son état plat. Nous appelons cela « mémoire ». Si vous placez une étiquette rigide sur un rayon étroitement courbé, la mémoire du matériau combat l"adhésif. Finalement, les bords se soulèvent. Les conteneurs compressibles ajoutent un autre facteur de stress. L"étiquette doit s"étirer et se rétablir à plusieurs reprises le long de la bouteille. La sélection du bon stock de faces est le seul moyen de survivre à ces mouvements dynamiques.
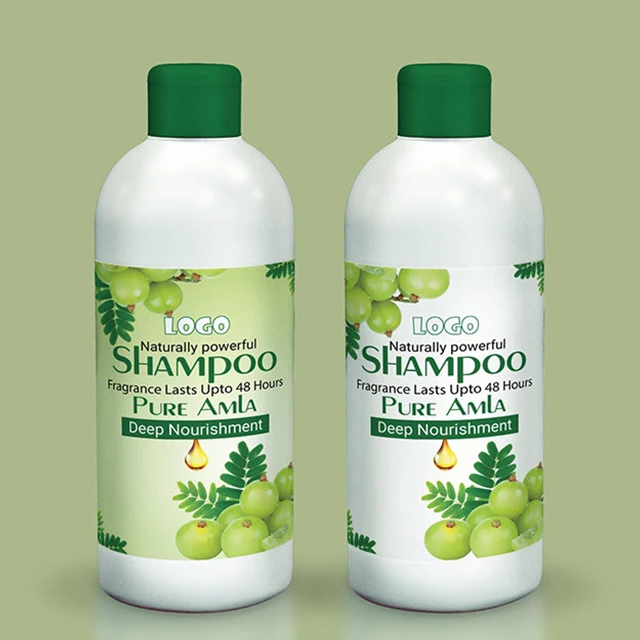
Votre choix de papier frontal doit s"harmoniser avec les propriétés physiques du conteneur. Chaque matériau synthétique offre des avantages uniques pour des applications spécifiques. Comprendre ces profils évite des erreurs de spécification coûteuses.
L' étiquette en film PE est la norme industrielle en matière d'emballage flexible. Il est très conformable et s’étire facilement.
Les marques privilégient de plus en plus le label PE transparent pour les designs d'emballages modernes et minimalistes.
Pour les applications où la flexibilité est moins critique mais où la durabilité compte, l’ étiquette en papier synthétique PP excelle.
Les environnements industriels et techniques exigent une résilience extrême. L' étiquette en film PET offre une durabilité inégalée.
Historiquement, l’ étiquette en film PVC était le choix idéal pour les formes complexes.
Tableau : Guide de comparaison des matériaux de substrat
| Type de matériau | Flexibilité | Durabilité/Résistance à la chaleur | Surface d'application idéale | Non recommandé pour |
|---|---|---|---|---|
| Film PE | Haut | Faible à moyen | Flacons compressibles, tubes | Environnements à haute température |
| PE transparent | Haut | Faible à moyen | Emballage transparent compressible | Pièces industrielles rigides |
| PP Synthétique | Faible (Semi-rigide) | Moyen | Bocaux rigides, barquettes alimentaires | Contenants compressibles |
| Film PET | Très faible (rigide) | Très élevé | Electronique, pièces automobiles | Bouteilles courbées ou flexibles |
| Film PVC | Très élevé | Haut | Courbes profondes, équipement outdoor | Emballage éco-responsable |
Une étiquette et une surface parfaitement assorties échoueront toujours si vous ignorez les conditions environnementales. La température, l’humidité et l’exposition aux produits chimiques modifient fondamentalement le comportement des adhésifs. Vous devez évaluer l’ensemble du cycle de vie du produit.
De nombreuses équipes achats confondent température d’application et température de service. Cette erreur garantit l’échec de l’étiquette.
La température d"application est la température exacte de la pièce et du récipient au moment de l"application de l"étiquette. Les adhésifs nécessitent des conditions spécifiques pour obtenir leur « adhérence initiale ». Si vous appliquez une étiquette standard dans une usine de conditionnement de viande proche du point de congélation, l"adhésif cristallise. Cela ne créera jamais de lien. Vous avez besoin d’un adhésif formulé spécifiquement pour une application à basse température.
La température de service couvre les extrêmes auxquels le produit est soumis au cours de sa durée de vie. Un flacon peut être étiqueté à température ambiante standard, mais ensuite soumis à une congélation rapide ou à un autoclavage à la vapeur. L"adhésif doit survivre à ces changements après avoir complètement durci. Spécifiez toujours les deux températures au fabricant de votre étiquette.
L"eau et les produits chimiques détruisent rapidement les étiquettes en papier standard et affaiblissent les adhésifs de base. Évaluez les conditions exactes auxquelles votre produit est confronté. Les bouteilles de shampoing sont placées dans des douches chaudes et humides. Les fûts de produits chimiques industriels sont confrontés à des déversements d’hydrocarbures et à des gouttes de solvants. Les bouteilles de boissons sont confrontées à une forte condensation lorsqu’elles passent d’un réfrigérateur froid à une pièce chaude.
Pour ces environnements, le papier est inutile. Vous devez utiliser des substrats synthétiques imperméables. De plus, pensez à appliquer des surstratifiés protecteurs. Une couche stratifiée transparente scelle l’encre imprimée et protège le support des solvants industriels agressifs ou de l’exposition continue à l’humidité.
L"environnement dans lequel vous stockez vos rouleaux d"étiquettes non appliqués est extrêmement important. Les étiquettes autocollantes sont des produits chimiques sensibles. Les stocker dans une humidité incontrôlée ou dans une chaleur extrême les dégrade bien avant leur application.
Une chaleur élevée peut provoquer un pré-durcissement de l"adhésif ou un suintement sur les côtés du rouleau. Une humidité excessive provoque la déformation et le gonflement des supports en papier, entraînant des bourrages immédiats dans vos machines d"application. Conservez votre inventaire d"étiquettes dans un environnement climatisé, idéalement entre 68°F et 72°F (20°C - 22°C) et 50 % d"humidité relative.
Une fois que vous avez compris les exigences physiques et environnementales, vous pouvez passer à l’approvisionnement. La sélection des bons matériaux nécessite un processus de validation structuré. Ne commandez pas de séries de production complètes basées uniquement sur des fiches techniques.
Comment allez-vous appliquer ces étiquettes ? L"application manuelle permet une marge d"erreur légèrement plus grande concernant la résistance du revêtement. Cependant, les distributeurs automatisés à grande vitesse nécessitent une ingénierie précise.
Des machines automatisées tirent la bande d"étiquettes à des vitesses intenses. Si la doublure de support est trop faible, la bande se casse. Cela provoque des arrêts de production massifs. Pour les lignes à grande vitesse, vous aurez peut-être besoin d"une doublure antiadhésive en PET résistante au lieu du papier glassine standard. Discutez des vitesses de vos machines avec votre fournisseur pour adapter le revêtement à votre équipement.
Ne comptez jamais sur une seule option. Procurez-vous des rouleaux d’échantillons de deux ou trois matériaux présélectionnés. Par exemple, si vous lancez un nouveau flacon de lotion, demandez des échantillons d"un film PE standard et d"un mélange PP conformable spécialisé. Appliquez-les tous les deux sur des bouteilles prototypes vides. Sentir le matériau interagir avec la conception spécifique de votre conteneur révèle les nuances que les fiches techniques cachent.
Les tests en conditions réelles constituent votre dernière défense contre les échecs d’emballage. Suivez ce cadre pratique pour valider vos matériaux présélectionnés :
Pour créer un lien parfait et durable, il faut aller au-delà de la simple esthétique. Une étiquette autocollante fiable est une technologie composite hautement sophistiquée. Le matériau du visage, la formulation adhésive et la doublure antiadhésive doivent tous fonctionner parfaitement ensemble. Plus important encore, ils doivent s"aligner entièrement sur la surface physique, la flexibilité du conteneur et le cycle de vie environnemental du produit.
Les décideurs doivent donner la priorité à la physique des surfaces plutôt qu’aux coûts unitaires initiaux. Choisir un matériau rigide inapproprié et bon marché pour une bouteille compressible garantit l’échec. Cela entraîne des lots rejetés, une réputation de marque ternie et des correctifs opérationnels effrénés. En évaluant systématiquement l"énergie de surface, en testant les extrêmes environnementaux et en exécutant le processus de validation de 72 heures, vous protégez votre marque. Vous vous assurez que votre emballage ressemble exactement à celui prévu, depuis l"atelier de fabrication jusqu"aux mains du consommateur.
R : Le marquage se produit généralement lorsque vous appliquez un matériau rigide (comme le PET) sur une surface courbe. La rigidité naturelle du matériau combat la liaison adhésive. Cela peut également se produire si vous utilisez un adhésif standard sur des plastiques à faible énergie de surface (LSE). Associez toujours les films flexibles aux récipients incurvés et utilisez des adhésifs agressifs pour les plastiques LSE.
R : Nous le déconseillons fortement. Le polypropylène (PP) est un matériau semi-rigide. Lorsqu’un consommateur presse la bouteille, l’étiquette ne peut pas s’étirer. Il se froissera rapidement, fera des bulles ou se décollera complètement. Un film de polyéthylène flexible est le bon choix pour les applications compressibles.
R : Vous avez besoin d"un adhésif spécialisé « température froide » ou « toutes températures ». Les adhésifs acryliques standards cristallisent et échouent dans des conditions de gel. Les adhésifs à froid spécialisés sont formulés pour couper l’humidité de la surface et durcir correctement à des températures inférieures à zéro. Assurez-vous toujours que la surface est aussi sèche que possible lors de la première application.
R : Un film en polyester (PET) associé à un adhésif acrylique solvant très résistant offre les meilleures performances extrêmes. Cette combinaison résiste à une exposition prolongée aux UV, aux produits chimiques agressifs et à la chaleur élevée. L’ajout d’un sur-laminé protecteur transparent protège davantage les graphiques imprimés de l’usure industrielle.


